

Absztrakt
Az ipari folyadékátviteli rendszerek zökkenőmentes szerkezeti csatlakozóelemeken alapulnak, hogy fenntartsák a szabályozott közegáramlást, a nyomástartást és a csővezeték hosszú távú integritását a folyamatos gyártási ciklusok során.Csőszerelvényekkritikus áthidaló hardverként működik, amely összeköti az egyenes csőszakaszokat, megváltoztatja az áramlási irányt, osztja vagy kombinálja a folyadékcsatornákat, és alkalmazkodik a különböző csővezeték-méret-specifikációkhoz a hidraulikus, mechanikus és ipari folyadékkörökben. Ez az átfogó cikk a nyersanyag-kiválasztási logikát, a precíziós CNC-megmunkálási gyártási munkafolyamatokat, a több iparágra kiterjedő telepítési forgatókönyveket, a szabványos alkatrészek besorolását, a minőség-ellenőrzési keretrendszereket, a különböző gyártási folyamatok összehasonlító teljesítményelemzését, a szisztematikus karbantartási rutinokat és a megoldott műszaki GYIK-eket tartalmazza a gépésztervező mérnökök és a létesítmények csővezeték-karbantartó technikusai számára. Minden szakasz megvalósítható mérnöki útmutatást nyújt a csővezeték szivárgási kockázatának kiküszöbölésére, az áramlási turbulencia veszteségének csökkentésére és az integrált folyadékszállító rendszerek teljes szolgáltatási ciklusának meghosszabbítására, a csatlakozó hardver funkcióinak általános felületi magyarázata nélkül.
Tartalomjegyzék — Kattintson az egyes bejegyzésekre, hogy a megfelelő tartalomra ugorjon
- A csatlakozási hardver alapvető funkcionális értéke az ipari csővezeték-hálózatokban
- Anyagválasztási szabványok a nagy tartósságú ipari csatlakozási alkatrészekhez
- Precíziós CNC megmunkálási gyártási munkafolyamat egyedi csatlakozási hardverekhez
- Teljes ipari alkalmazási lefedettség a mechanikai gyártási ágazatokban
- Szabványos komponensosztályozási és funkcionális felosztási táblázat
- Minőség-ellenőrzési és tanúsítási megfelelőségi keretrendszer megmunkált hardverekhez
- Hosszú távú csővezeték-védelmi karbantartási szabályok a csatlakozási hardverekhez
- Megoldott a Gyakran Ismételt Mérnöki Technikai Kérdések
A csatlakozási hardver alapvető funkcionális értéke az ipari csővezeték-hálózatokban
Az ipari folyadékcsővezetékek folyékony közeget, sűrített levegőt, hidraulikaolajat és vegyi anyagokat szállítanak változó nyomástartományban, hőmérséklet-ingadozások és folyamatos ciklikus áramlási feltételek mellett. Az egyenes csőszegmensek önmagukban nem képezhetnek teljes funkcionális átviteli áramkört, mivel a gyártási elrendezések irányított íveket, elágazási csomópontokat, átmérőjű átmeneti adaptereket és lezárt végpontokat igényelnek, hogy megfeleljenek a berendezés elrendezésének és a folyamatáramlás tervezési igényeinek. Szabványos precíziós csatlakozási hardver nélkül a csővezetékek felépítése töredezetté válik, hajlamos a szerkezeti hézagokra és a folyamatos folyadékszivárgásra, ami megzavarja a gyári termelés stabilitását.
A csővezeték-hálózaton belül minden csatlakozási pont potenciális szerkezeti gyenge pontokat rejt magában, ha az alkatrészgyártási tűréshatárok nem felelnek meg az ipari precíziós referenciaértékeknek. Kis méreteltérés a menetfelületeken, az illeszkedő karima síkjaiban vagy a belső áramlási csatorna furataiban egyenetlen tömítési érintkezést hoz létre, ami fokozatosan fejleszti a mikroszivárgást több ezer nyomásingadozási cikluson keresztül. A precíziós megmunkálású csatlakozóelemek ezeket a szerkezeti hibákat kiküszöbölik a szigorúan ellenőrzött CNC esztergálási és marási folyamatok révén, amelyek a mérettűrési sávokat mikron szintű tartományokba zárják.
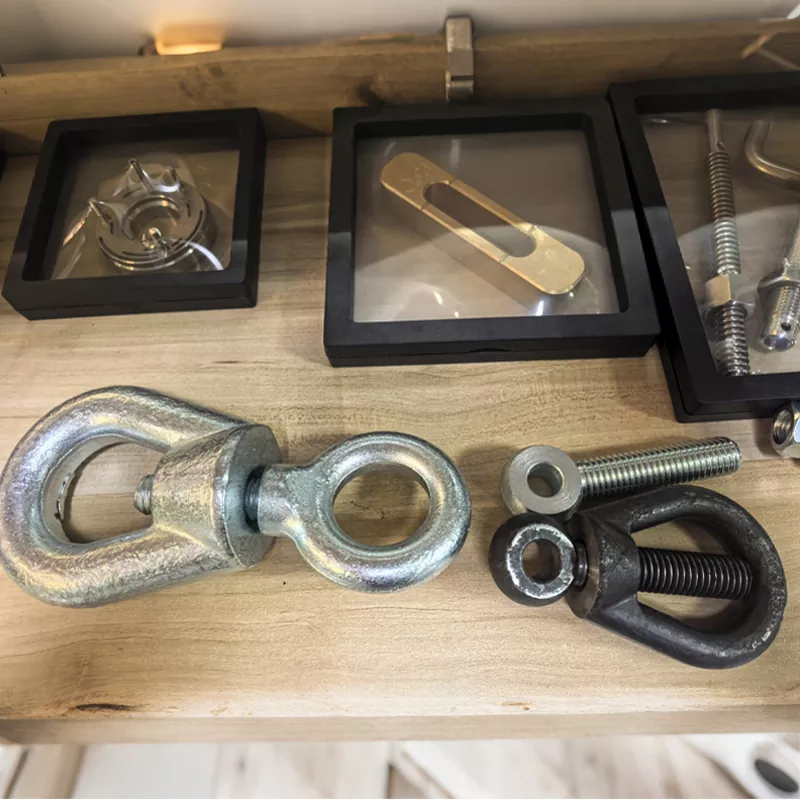
Áramlási irány beállító funkció
A könyök- és hajlított csatlakozó hardver átirányítja a folyadékátviteli útvonalakat a gépvázak, a berendezések burkolatai és a gyári szerkezeti akadályok közötti navigáláshoz anélkül, hogy az elsődleges egyenes csővezetékeket levágnák és átdolgoznák. A sima belső furat átmenet kiküszöböli az éles belső éleket, amelyek áramlási turbulenciát, közepes nyomásveszteséget és a csővezeték belső falainak lokális erózióját okozzák a hosszú távú folyamatos működés során.
Többágú áramláselosztási struktúra
A póló és a kereszt alakú csatlakozóelemek az egyetlen bejövő folyadékáramot több független szállító csatornára osztják fel, hogy egyidejűleg táplálják a párhuzamos gyártóberendezéseket. Az egységes belső csatornaszimmetria fenntartja a kiegyensúlyozott áramlási mennyiséget az összes kimeneti porton, megakadályozva a tápközeg egyenetlen eloszlását, ami a berendezések inkonzisztens működési teljesítményét okozza a többállomásos gyártósorokon.
Átmérő átmenet és lezárt lezárás
A szűkítő és a dugaszoló csatlakozó hardver áthidalja az eltérő névleges átmérőjű csővezetékeket, míg a kupak és vakkarima változatok teljesen lezárt végpontokat biztosítanak a csővezeték teszteléséhez, a karbantartási leállításhoz és a nem használt áramkörök leválasztásához. A precíziósan megmunkált átmeneti felületek elkerülik a furatméret hirtelen változásait, amelyek folyadékkavitációt és felgyorsult anyagkopást idéznek elő a csővezeték-szerelvényeken belül.
- A megmunkált menet és karima illeszkedő felületei fenntartják az elasztomer tömítőtömítések egyenletes összenyomását, hogy megakadályozzák a folyadék behatolását dinamikus üzemi nyomásingadozások esetén
- Az integrált sima belső csatorna geometria minimalizálja a turbulens áramlási ellenállást, csökkentve a rendszer teljes energiafogyasztását, amely a folyékony vagy gáznemű ipari közeg keringetéséhez szükséges
- A moduláris, cserélhető alkatrész-architektúra leegyszerűsíti a csővezeték elrendezésének módosítását a gyártósor-felújítási és berendezés-korszerűsítési projektek során
- A szerkezetileg megerősített nyersanyagból készült nyersdarabok ellenállnak a 24 órás folyamatos üzemben előforduló mechanikai vibrációs kifáradásnak
A létesítménymérnöki csapatok gyakran alábecsülik az alacsony pontosságú csatlakozási hardverek által generált halmozott működési veszteségeket. A több tucat csővezeték csomópontjában a teljes gyári kompozíción keresztül kialakuló tartós mikroszivárgás folyamatosan csökkenti a rendszer üzemi nyomásának konzisztenciáját, és arra kényszeríti a szivattyút és a kompresszort, hogy magasabb terhelési szinten működjenek, hogy kompenzálják a közepes veszteséget. Az összes csatlakozási csomópont egységes precíziós gyártása eltávolítja ezt a rejtett működési terhet, stabilizálja az alaprendszer energiaigényét, és kiküszöböli a nem tervezett karbantartási leállást, amelyet a folyadék kiömlése és a hibás csatlakozási pontokon az alkatrészek korróziója vált ki.
CsőszerelvényekA teljes CNC precíziós megmunkálással megtervezett konzisztens méret-egyenletességet biztosít minden illeszkedő felületen, megoldva az alapvető szerkezeti instabilitási problémákat, amelyeket a nem ipari, könnyű csővezeték-alkalmazásokban széles körben használt, alacsony tűréshatárú öntött vagy bélyegzett alternatív csatlakozási hardver okoz.
Anyagválasztási szabványok a nagy tartósságú ipari csatlakozási alkatrészekhez
A nyersanyag kiválasztása képezi az alapréteget, amely meghatározza az összes csővezeték-csatlakozó hardver hosszú távú működési teljesítményét, mivel a különböző ipari közeg-összetételek, üzemi hőmérsékleti sávok és nyomásterhelési tartományok eltérő kémiai korróziós és mechanikai igénybevételi követelményeket támasztanak a nyersdarabokkal szemben. Az általános osztályozatlan fémötvözetek nem bírják a kemény gyári üzemi környezetet, ami idő előtti felületi oxidációhoz, menetdeformációhoz és belső szerkezeti repedéshez vezet tartós ciklikus nyomásterhelés mellett.
Az anyagkiválasztás értékelése három alapvető értékelési dimenziót követ: a mechanikai szakító- és nyomószilárdság a csővezeték nyomásának felszakadásának elkerülése érdekében, a szállított folyékony közeggel szembeni kémiai tehetetlenség a felületi korrózió és a közegszennyeződés megelőzése érdekében, valamint a hőmérséklet-stabilitás az anyag meglágyulásának vagy törékeny repedésének elkerülése érdekében extrém műhelyi körülmények között.
- Szénacél nyersanyag: Nagy szakítószilárdság nagy terhelésű hidraulikus és nagynyomású sűrített levegős átviteli áramkörökhöz; felületi rozsdagátló bevonat utólagos megmunkálással a légköri oxidáció ellensúlyozására szabványos beltéri műhelykörnyezetben
- Rozsdamentes acélötvözet osztályok: Kiváló ellenállás a savas, lúgos és vízbázisú ipari közegekkel szemben, ideális élelmiszer-feldolgozáshoz, vegyi gyártáshoz és tengeri folyadékcsővezeték-elrendezésekhez, magas környezeti nedvességtartalom mellett
- Alumíniumötvözetből készült nyersdarabok: Alacsony összsúlyú alkatrésztömeg a gépkeret-tartókonzolok szerkezeti terhelésének csökkentése érdekében, alkalmas a precíziós automatizálási szerelőberendezéseken belüli könnyű pneumatikus elosztórendszerekhez
- Sárgarézötvözet-összetételek: Kiváló menetmegmunkálási simaság és természetes korrózióállóság vízzel és alacsony viszkozitású olajjal szemben, széles körben alkalmazható kis átmérőjű precíziós folyadékvezérlő áramkörök csomópontjaiban
Minden nyersanyagváltozat szabványos előmegmunkálási nyersanyag-kezelési eljáráson megy keresztül, hogy kiküszöböljék a belső anyaghibákat, például az öntési pórusokat, a fémszemcsék egyenetlenségeit és a felületi oxidrétegeket, amelyek rontják a kész alkatrészek tömítési teljesítményét. A CNC eszterga- és maróberendezések porózus öntött nyersdarabok helyett teljesen homogenizált tömör rúdanyagot dolgoznak fel, egyenletes mechanikai szilárdságot biztosítva minden kész csatlakozási hardveregységben.
A megmunkálás utáni felületkezelési folyamatok tovább bővítik az alkatrészek használható szervizciklusait. A galvanizálás, a passziválás és a homokfúvás felületkezelések védő külső gátakat hoznak létre, amelyek megakadályozzák a közvetlen érintkezést a nem nemesfém anyagok és a levegőben lebegő korrozív részecskék vagy a szállított folyékony közeg között. A felületmegmunkálási specifikációkat úgy alakítottuk ki, hogy azok pontosan illeszkedjenek a csővezeték tervezési tervezési konzultáció kezdeti fázisai során összegyűjtött gyári környezeti paraméterekhez.
Precíziós CNC megmunkálási gyártási munkafolyamat egyedi csatlakozási hardverekhez
A tömegesen gyártott általános csatlakozási hardver öntési és sajtolási formázási eljárásokon alapul, amelyek széles mérettűrési sávokat és durva belső áramlási csatornafelületeket hoznak létre, amelyek nem alkalmasak nagy pontosságú ipari termelési rendszerekre. Az egyedi megmunkálású csatlakozó hardver teljes CNC esztergálási és többtengelyes marási feldolgozási munkafolyamatokat alkalmaz, amelyek minden kritikus illeszkedési mérettűrést rögzítenek a mikron szintű precíziós tartományokon belül, és megfelelnek a szigorú gépészeti rajzspecifikációs követelményeknek az összetett csővezeték-elrendezési projekteknél.
A teljes gyártási folyamat a digitális mérnöki rajz adatok bevitelével kezdődik, ahol a CAD sematikus fájlok minden menetemelkedést, belső furatátmérőt, karimavastagságot és átmeneti görbe paramétert határoznak meg minden egyes alkatrészváltozathoz. A CNC szerszámgép-vezérlőrendszerek a digitális méretadatokat értelmezik, hogy teljesen automatizált forgácsolási ciklusokat hajtsanak végre kézi beállítási beavatkozás nélkül, amely emberi hibákat vezet be a kész alkatrész geometriájába.
Raw Bar készlet előkészítési szakasz
A tömör fémrúd-alapanyagot a nyersdarabok méretezési követelményeinek megfelelően hosszmetszéssel, majd felületi sorjázás és hibaellenőrzés követi, hogy eltávolítsák a repedt, oxidált vagy egyenetlen anyagszegmenseket, amelyek veszélyeztetik a kész hardver szerkezeti integritását a megmunkálási ciklusok során. Az egységes nyersdarab méretezése stabilizálja a forgácsolószerszám terhelését az automatizált CNC feldolgozási műveletek során.
Többtengelyes CNC esztergáló mag feldolgozás
A vízszintes CNC eszterga berendezés a külső átmérő alakítását, a belső furatfúrást és a precíziós menetvágást folyamatos automatizált ciklusokban végzi. A szerszámút-programozás egyenletes forgácsolási előtolást és orsó-forgási sebességet tart fenn, hogy kiküszöbölje a felületi érdesség-ingadozást az összes illeszkedő menet- és tömítési síkfelületen, amely kritikus a szivárgásmentes csővezeték-csatlakozás összeszereléséhez.
Utófeldolgozás és minőségellenőrzés
A megmunkált alkatrészek automatizált sorjázón, felületkezelésen és precíziós méretvizsgáló állomásokon mennek végbe. A koordináta mérőberendezés ellenőrzi az összes kritikus mérettűrést az eredeti műszaki rajz referenciaértékeihez képest a felületi korróziógátló bevonat felvitele és a végső tételes csomagolási eljárások előtt.
A többtengelyes marás kiegészítő feldolgozása olyan összetett, nem kör alakú szerkezeti jellemzőkkel foglalkozik, mint például a karimás rögzítőcsavarok tömbjei, az aszimmetrikus leágazó csatorna csomópontok és a speciális ipari berendezések csővezeték-integrációjához szükséges egyedi pozicionálási horonygeometriák. Az eszterga- és marógépek kombinált munkafolyamatai kiküszöbölik a másodlagos alkatrész-visszafogási lépéseket, amelyek a különálló feldolgozóállomások közötti méretbeigazítási eltolódást eredményezik, tovább szigorítva a kész alkatrész tűrésének összhangját.
A kötegelt gyártás skálázhatósága egyensúlyban tartja a kis volumenű egyedi egyegységes rendeléseket és a nagy volumenű szabványosított alkatrész-tömeggyártást, a CNC-berendezések gyors szerszámút-átprogramozási képességével, amely minimalizálja a gyártósor-váltási állásidőt a különböző hardverspecifikációs tételek között. Ez a rugalmas gyártási architektúra támogatja a diverzifikált csővezeték-tervezési projektigényeket az összes ipari gyártási vertikumban.
Csőszerelvényekvégponttól végpontig automatizált CNC megmunkálási munkafolyamatokkal készül, kiküszöböli a hagyományos öntvénygyártási technikák méretbeli inkonzisztenciájának korlátait, megismételhető precíziós teljesítményt biztosítva a nagyméretű gyári csővezeték-hálózat-építési projektekhez.
Teljes ipari alkalmazási lefedettség a mechanikai gyártási ágazatokban
Szinte minden folyadékszállító csővezeték-áramköröket használó gyártóüzemben szükség van az ágazatspecifikus üzemi nyomásra, közegösszetételre és tisztasági szabványokra szabott, precíziós csatlakozási hardverre. A különböző gyártási vertikumok olyan egyedi teljesítmény-referenciaértékeket támasztanak a csővezeték-csatlakozó alkatrészekre vonatkozóan, amelyeket az általános univerzális hardver nem tud teljes mértékben kielégíteni, ezért minden alkalmazási területen testreszabott nyersanyagminőségek, mérettűrések és felületkezelési eljárások szükségesek.
Autóipari gépek gyártása
A hidraulikus rögzítőelem-áramkörök, a járműalkatrészek tesztpadi folyadékvezetékei és az automatizált összeszerelő állomások pneumatikus elosztóhálózatai az IATF 16949 megfelelőségi szabványai szerint tanúsított, nagy szilárdságú ötvözetből készült csatlakozási hardvert alkalmaznak. A precíziós menettűrések megakadályozzák a hidraulikaolaj szivárgását a nagynyomású alkatrészrögzítési ciklusok során, míg a rezgésálló üres készítmények ellenállnak a robotberendezés folyamatos mozgásából eredő kifáradási repedéseknek.
Általános ipari hidraulikus berendezések
A fröccsöntő gépek, fémbélyegző hidraulikus prések és anyagemelő henger-szerelvények nehéz falú, vastag csatlakozó hardvereken támaszkodnak, hogy nagy viszkozitású hidraulikaolajat tároljanak tartós csúcsnyomási terhelés mellett. A sima belső áramlási csatornák csökkentik a folyadék nyomásesését a nagy távolságú gépek hidraulikus elosztó csővezetékein, stabilizálva a működtető mozgási reakciósebességét és a kimenő erő konzisztenciáját.
Élelmiszer- és Gyógyszeripari Feldolgozó Sorok
A rozsdamentes acél megmunkált csatlakozó vasalat tükörfényes belső furatfelületekkel megfelel az ehető folyadék- és gyógyszerközeg szállító csővezetékek higiéniai megfelelőségi követelményeinek. A sima, nem porózus belső csatorna geometriája kiküszöböli a mikrobiális növekedést elősegítő közepes maradékanyag-felhalmozódási zónákat, leegyszerűsítve a rendszeres csővezeték CIP tisztítási ciklusait anélkül, hogy szét kellene szerelni a csomóponti hardverszerelvényeket.
További kulcsfontosságú telepítési vertikumok közé tartoznak a kerti gépek hidraulikus vezérlőáramkörei, a teherautó- és pótkocsi-fék-sűrített levegőelosztó csővezetékek, a fémgyártáshoz használt vágófolyadék keringtető rendszerei, a csomagolóautomatizálási pneumatikus berendezések és a tengeri ipari folyadékátviteli infrastruktúra. Mindegyik függőleges beállítja a csatlakozási hardver specifikációit a maximális üzemi nyomás, a környezeti hőmérséklet működési ablakai és a szállított technológiai közegekkel való kémiai kompatibilitás szerint.
A központi gyári fő folyadékelosztó-berendezések nagy átmérőjű, nehézfalú csatlakozóelemeket alkalmaznak az elsődleges folyadékellátás elosztására a teljes gyártási műhely zónái között, míg a kis, kompakt precíziós változatok közvetlenül az egyes, önálló automata gépvezérlő szekrényekre szerelhetők fel a folyadékkör helyi szabályozására és elosztására. A csővezeték névleges átmérőjéhez igazodó lépcsőzetes alkatrészméretezés megszünteti az egyedi átmeneti adapter hardverének szükségességét a létesítmény csővezeték-elrendezésének bővítése és felújítása során.
A szabványosított CNC megmunkált alkatrészek cserélhetősége leegyszerűsíti a többműhelyes gyártó vállalatok pótalkatrész-készletének kezelését, a megfelelő névleges átmérőjű hardverváltozatok egységes méretspecifikációi révén csökkentve a létesítményi raktári tárolórendszereken belül tárolt összes egyedi alkatrészkészlet számát.
Szabványos komponensosztályozási és funkcionális felosztási táblázat
Valamennyi ipari csatlakozási hardver kategorizálható az alapvető funkcionális cél, a szerkezeti geometria és a csővezeték-elrendezés alkalmazási forgatókönyve szerint, így szabványosított osztályozási keretrendszereket lehet létrehozni, amelyek egyszerűsítik a gépészeti alkatrészek kiválasztását a csővezeték tervezési fázisai során. Az alábbi táblázat az elsődleges hardvercsaládokat az alapvető funkcionális attribútumok és a tipikus ipari telepítési forgatókönyvek mellé rendezi, hogy egyszerűsítse a specifikációegyeztetési munkafolyamatokat a tervezőmérnökök számára.
| Hardver kategória | Alapvető funkcionális jellemzők | Elsődleges ipari telepítési forgatókönyvek |
|---|---|---|
| Könyök és hajlított csatlakozó egységek | Állítsa be a folyadékáramlás átviteli útvonalának irányát rögzített szögeltolásokkal | Gépváz útvonaltervezés, falátvezető csővezeték elrendezés, berendezésház belső folyadékkör elrendezése |
| Tee & Cross Branch Split alkatrészek | Ossza fel az egyetlen bejövő folyadékáramot két vagy négy független kivezető csatornára | Több állomásos párhuzamos berendezések folyadékellátó csővezetékei, elosztott sűrített levegős műhelyhálózatok |
| Szűkítő és átmeneti adapterek | Csatlakoztassa azokat a csővezeték-szegmenseket, amelyek nem egyeznek a névleges belső átmérő méretezési specifikációival | Főelosztó elágazás kúpos, nagy primer csővezeték csatlakozás kis precíziós berendezések vezérlő áramköreihez |
| Karimás tömített csatlakozási hardver | Nagy átmérőjű, teljesen tömített csőcsatlakozó szerelvény tömítés kompressziós tömítő szerkezettel | Nagy teherbírású, nagynyomású hidraulikus főcsővezeték-építés, vegyi feldolgozó nagy távolságú folyadék-átviteli vezetékek |
| Plug & Cap lezáró alkatrészek | Hozzon létre teljesen lezárt terminálvégpontokat a csővezeték teszteléséhez, a karbantartási leválasztáshoz és a nem használt áramkörök blokkolásához | Ideiglenes csővezeték nyomáspróba, tartalék berendezések áramkörének leválasztása, létesítménybővítéshez fenntartott csővezeték portok |
| Uniós gyorsszerelő csuklók | Szerszám nélkül levehető tömített csatlakozás gyakori szétszerelést igénylő csőszakaszokhoz | Precíziós címkézési és töltőautomatizálási berendezések, időszakos vizsgálati folyadék-mintavételi csővezetékek csomópontjai |
Az egyes elsődleges hardverbesorolási alcsaládokon belül a másodlagos méretváltozatok lefedik az összes szabványos ipari névleges átmérő-méretezési specifikációt, a miniatűr mikroátmérőjű precíziós automatizálási áramköröktől a nagy ipari főelosztó-csővezetékekig. A menetes csatlakozási formátumok közé tartoznak az NPT, PT, BSP és metrikus menetes szabványok, amelyek megfelelnek a regionális globális gyári csővezeték-építési előírásoknak az észak-amerikai, európai és ázsiai gyártólétesítmények piacain.
Egyedi, módosított szerkezeti változatok megtervezhetők úgy, hogy megfeleljenek az egyedi elrendezési korlátoknak, beleértve az eltolt elágazási csomópontokat, a többszögű kompozit hajlított csatornákat és az integrált rögzítő alapperemeket a közvetlen gépkerethez, külön konzol kiegészítő hardver nélkül. A teljes CNC-megmunkálási rugalmasság lehetővé teszi ezeknek a nem szabványos testreszabott szerkezeti geometriáknak a gyártását anélkül, hogy a merev öntőforma-gyártási munkafolyamatokhoz képest túlságosan meghosszabbítanák a gyártási átfutási időt.
Minőség-ellenőrzési és tanúsítási megfelelőségi keretrendszer megmunkált hardverekhez
Az ellenőrizetlen méreteltérés, a nyersanyag-szennyeződés és a hiányos felületkezelés tartós csővezeték-működési hibákat okoz, amelyek megzavarják a folyamatos gyári gyártási ütemtervet. A nyersanyag-előkészítés, a CNC-megmunkálás és az utófeldolgozási gyártási fázisok során alkalmazott szigorú, többlépcsős minőségellenőrzési munkafolyamatok kiküszöbölik a nem megfelelő alkatrész-tételeket, mielőtt az ipari csővezeték-tervező ügyfeleknek szállítanák. Szabványos nemzetközi tanúsítási referenciaértékek érvényesítik a következetes gyártási minőség-ellenőrzési rendszer megvalósítását a teljes alkatrészgyártási ciklusban.
Beérkező nyersanyag-ellenőrzés
Minden beérkező fémrudat kémiai összetételű spektroszkópiai vizsgálatnak és mechanikai szakítószilárdság-mintavételezésnek vetik alá, hogy megerősítsék a megrendelt ötvözetminőségi előírásoknak való megfelelést. A vizuális felületszkennelés észleli a belső anyagrepedéseket, öntési pórusokat és oxidációs rétegeket, amelyek veszélyeztetik a kész alkatrész mechanikai teljesítményét a csővezeték szervizciklusai során.
Folyamat közbeni CNC megmunkálási méretellenőrzés
A koordináta mérőgép mintavételezése a kritikus menetemelkedést, a belső furat átmérőjét, a karima vastagságát és a tömítési sík síksági tűréseit fix gyártási tételenkénti időközönként ellenőrzi. Az aktív megmunkálósorokról való véletlenszerű alkatrész-kivonás azonosítja a szerszámgépek elsodródó forgácsolási paramétereit, mielőtt a teljes tételes méretkonzisztencia kialakulna, csökkentve a kész, nem megfelelő alkatrész térfogatát.
Végső tételnyomás és tömítési teljesítmény tesztelése
A véletlenszerűen elkészített hardveregységek hidrosztatikus nyomású felszakadási teszten és tartós nyomástartási cikluson mennek keresztül, hogy megerősítsék a szerkezeti integritást névleges maximális üzemi nyomásterhelés mellett. A szivárgásvizsgálati eljárások igazolják az illeszkedő menet- és karimafelületek teljes tömítési teljesítményét szabványos ipari elasztomer tömítőanyagokkal dinamikus nyomásingadozás-szimulációs körülmények között.
- Az ISO 9001 minőségirányítási rendszer tanúsítása szabványosítja a végpontok közötti gyártásellenőrzési rekordok nyomon követését a komponensek teljes nyomon követhetősége érdekében
- Az IATF 16949 autóipari tanúsítvány továbbfejlesztett precíziós tűrésszabályozási protokollokat hoz létre a járműgyártás hidraulikus és pneumatikus áramköri hardverei számára
- Az ISO 14001 környezetvédelmi vezetési megfelelés szabályozza a hulladékanyag kezelését és a felületkezelő vegyszerek használatát az alkatrészgyártási ciklusok során
- Az ISO 45001 szerinti munkavédelmi tanúsítás szabványosított szerszámgép-működési és alkatrészvizsgálati biztonsági protokollokat kényszerít ki a gyártóműhelyeken belül
Minden szállított hardverszállítmányt teljes gyártási nyomonkövetési dokumentáció kísér, amely rögzíti a nyersanyag tételek eredetét, a CNC megmunkálási gyártási műszak időbélyegeit, a méretellenőrzési mintavételi eredményeket és a nyomásteljesítmény-vizsgálati adatokat a teljes szállítás utáni minőségellenőrzési támogatás érdekében. Az átfogó tanúsítási megfelelés kiküszöböli a harmadik féltől származó alkatrészminőség-ellenőrzési követelményeket az ügyfelek létesítménymérnöki csapatai számára a csővezeték-projekt üzembe helyezési fázisai során.
Ningbo Dyfab Industry Co., Ltd.fenntartja a teljes megfelelést a fent hivatkozott négy alapvető nemzetközi gyártási tanúsítási szabványnak, többlépcsős automatizált ellenőrző berendezéseket integrálva minden CNC megmunkálási gyártási munkafolyamatba, hogy fenntartsa a következetes méretpontosságot az összes egyedi megmunkált csatlakozási hardver tételben.
Hosszú távú csővezeték-védelmi karbantartási szabályok a csatlakozási hardverekhez
Még a teljesen precíziós megmunkálású csatlakozási hardverek is fokozatosan halmozzák fel a felületi szennyeződéseket, a menettömítések kopását és a kisebb korróziónak való kitettséget több ezer nyomásingadozási ciklus alatt, tervezett megelőző karbantartási eljárások nélkül. A létesítmény berendezéseinek üzemóráinak számához igazodó szabványos ellenőrzési és szervizintervallumok kialakítása minimalizálja a nem tervezett csővezeték-csatlakozási szivárgási hibákat, és meghosszabbítja a folyadékátviteli hálózatokon belüli összes telepített csomópont-alkatrész teljes használható élettartamát.
- 1. Havi szemrevételezéses külső ellenőrzési rutin: Ellenőrizze az összes érintkező vasalat felületének elszíneződését, korrózióját, külső folyadékmaradványok szivárgását és laza menet vagy karimás rögzítő meghúzási nyomatékveszteségét a csővezeték összes csatlakozási pontján
- 2. Negyedévenkénti szétszerelési tömítési alkatrészcsere ciklus: Távolítsa el a gyakran hozzáférhetõ csatlakozó- és menetes csatlakozó egységeket, hogy kicserélje az elöregedett elasztomer tömítéseket és a PTFE tömítõszalag-rétegeket, amelyek a hõmérséklet-ciklus és a folyékony közeg vegyi expozíciója miatt károsodtak.
- 3. Féléves nyomástartó rendszer teljes szivárgási auditja: Vigyen fel szappanbuborék-vizsgáló oldatot minden csővezeték csatlakozási felületére a teljes rendszer üzemi nyomásterhelési körülményei között, hogy azonosítsa a mikroszivárgási pontokat, amelyek láthatatlanok statikus nyomásmentesített létesítmény leállási állapotai alatt
- 4. Éves teljes hardverfelület-karbantartás: Tisztítsa meg a felhalmozódott ipari port és vegyszermaradványokat az alkatrészek külső felületeiről semleges oldószeres törlőkendővel, vigyen fel további korróziógátló felületi bevonatrétegeket a szabaddá vált, polírozatlan fém nyers alapanyag felületekre.
A magas páratartalmú, vegyi gőzökkel vagy nehéz levegőben szálló részecskéket tartalmazó ipari környezetben működő létesítményeknek ötven százalékkal le kell rövidíteniük az ütemezett karbantartási intervallumokat, hogy ellensúlyozzák az alkatrészek felületi leromlásának felgyorsulását. A címzetlen felületi korrózió fokozatosan behatol a menet és a karima illeszkedési síkjaiba, állandó méretbeli felületi egyenetlenségeket hozva létre, amelyeket nem lehet egyszerű tömítéscsere-eljárásokkal kijavítani, és teljes csatlakozási hardveregység szétszerelését és cseréjét igénylik.
A csővezeték szétszerelési karbantartási eljárásai során a technikusoknak rögzíteniük kell az összes megfigyelt méretkopási mintát és szivárgási helyeket, hogy tájékoztassák a jövőbeni csatlakozási hardver anyagminőség-specifikációit a nagy igénybevételnek kitett csővezeték-körszakaszokhoz a létesítmény csővezetékrendszerének korszerűsítési és felújítási tervezési fázisai során. A hosszú távú karbantartási naplóadatok gyűjtése lehetővé teszi a mérnöki csapatok számára, hogy optimalizálják a hardverméretet és az anyagválasztást a telephelyspecifikus gyári környezeti feltételekhez.
Megoldott a Gyakran Ismételt Mérnöki Technikai Kérdések
1. Milyen magteljesítmény-rés választja el a CNC megmunkálású csatlakozó hardvert az öntött tömeggyártású alternatíváktól?
Az öntési formázási folyamatok porózus belső anyagszerkezeteket, széles mérettűrési sávokat és durva, egyenetlen belső áramlási csatornafelületeket hoznak létre, amelyek fokozott folyadékturbulenciát és tartós mikroszivárgási kockázatot generálnak az illeszkedő illesztéseknél. A többtengelyes CNC eszterga- és marási folyamatok tömör, homogén fémrúd-alapdarabokat használnak, rögzítve az összes kritikus tömítési és menetméret-tűrést a mikronos pontossági tartományokon belül, miközben egyenletes, folytonos belső furatgeometriát biztosítanak, amely minimálisra csökkenti a folyadékáramlás ellenállását és a hézag szivárgási lehetőségét a teljes üzemi nyomásterhelési ciklusokban.
2. Hogyan válasszuk ki a megfelelő nyersanyagötvözet minőséget speciális ipari folyadékátviteli közegekhez?
Az anyagminőség kiválasztásához három alapvető működési paraméter kereszthivatkozása szükséges: a maximális tartós csővezeték üzemi nyomás, a kémiai pH-érték és a szállított folyékony közeg oldószer-összetétele, valamint az átlagos környezeti hőmérséklet tartomány a gyártóüzem műhelyében. A rozsdamentes acélötvözetek kiváló közömbösséget biztosítanak a savas és lúgos folyamatfolyadékokkal szemben, a szénacél támogatja az extrém nagy nyomású terhelési áramköröket, a sárgaréz alkalmas az alacsony nyomású víz- és olajpneumatikus vezérlővezetékekre, a könnyű alumíniumötvözet pedig kis terhelésű sűrítettlevegő-elosztó hálózatokhoz.
3. CNC megmunkálási munkafolyamatokkal előállíthatók-e egyedi, nem szabványos geometriai csatlakozási hardverváltozatok?
A teljes, többtengelyes CNC megmunkáló berendezés támogatja az összes szerkezeti geometriai jellemző teljes testreszabását, beleértve az eltolt elágazási csatornákat, a többszögű kompozit hajlított áramlási utakat, az integrált szerelőkarima alapokat és az aszimmetrikus csavarlyuk-elosztási elrendezéseket. A digitális CAD mérnöki rajzfájlokat közvetlenül importálják a szerszámgép-vezérlőrendszerekbe, hogy egyedi forgácsolószerszám-pályákat állítsanak elő költséges állandó öntőforma gyártás nélkül, támogatva mind a kis volumenű prototípus egyegységes tételeket, mind a nem szabványos csatlakozási hardver specifikációk nagyszabású tömeggyártását.
4. Milyen szabványosított tanúsítási benchmarkok érvényesítik a konzisztens ipari csatlakozási hardvergyártás minőségét?
Négy elsődleges nemzetközi megfelelőségi keretrendszer állapít meg univerzális gyártási minőség-ellenőrzési szabványokat a megmunkált ipari hardverekre: az ISO 9001 szabályozza az általános gyártási minőségirányítási rendszer nyomon követhetőségét, az IATF 16949 fokozott precíziós toleranciaszabályokat kényszerít ki az autóipari szektor folyadékáramkör-alkatrészeire, az ISO 14001 szabályozza a környezetvédelmi előírásoknak megfelelő nyersanyagfeldolgozást és a felületmegmunkálás biztonsági szabványosított munkafolyamatait, és protokollok CNC megmunkálási és alkatrésznyomás-vizsgálati műveletekhez.
5. Milyen karbantartási lépések szüntetik meg a tartós mikroszivárgást a menetes csővezeték csatlakozási csomópontjainál?
Szétszerelés előtt teljesen nyomásmentesítse a célcsővezeték áramkörét, távolítsa el az elöregedett PTFE szalagmaradványokat és a leromlott elasztomer tömítő tömítéseket az illeszkedő menetfelületekről, törölje le a menetcsúcsokat és völgyeket a felgyülemlett folyadékmaradványoktól és a felületi korróziós részecskéktől semleges oldószeres ronggyal, vigyen fel friss, egyenletes réteg PTFE tömítőszalagot a szabványosított menettömítő szalagra a szabványos kötési irányok szerint. A hardvertechnikai adatlapokon megadott kalibrált nyomatékértékek egyenletesen összenyomott tömítő érintkezési síkok létrehozása, egyenetlen résképződés nélkül.
6. Miért csökkenti a sima belső furat felületkezelése a csővezetékrendszer hosszú távú üzemi terhelését?
A durva, egyenetlen belső csatornafelületek lokális folyadékáramlási turbulencia zónákat hoznak létre, amelyek növelik a kör teljes nyomásesését, és arra kényszerítik a szivattyúzó és kompressziós berendezéseket, hogy magasabb teljesítményfelvételi szinten működjenek a csővezeték célzott szállítási nyomásának fenntartása érdekében. A precíziós megmunkálású, sima, folyamatos belső furat geometriája kiküszöböli a turbulencia keletkezési pontjait, stabilizálja a folyadék áramlási sebességét és csökkenti a folyékony vagy gáznemű közeg keringetéséhez szükséges alapszintű energiafogyasztást a teljes ipari csővezeték-hálózat elrendezésein keresztül, meghosszabbított folyamatos gyártási ciklusokon keresztül.
Egyedi CNC megmunkálású csatlakozási hardver méretkonzultációhoz, anyagminőség-egyeztetési útmutatáshoz és csővezeték-elrendezési specifikációk támogatásához, az egyedi ipari folyadékátviteli projektek követelményeihez szabva,lépjen kapcsolatba velünka teljes műszaki rajzfájlok és a létesítmény üzemi környezeti paraméterek adatainak benyújtása célzott műszaki specifikáció felülvizsgálatra.
Műszaki támogatásért forduljon hozzánk
